400-038-8928
400-038-8928

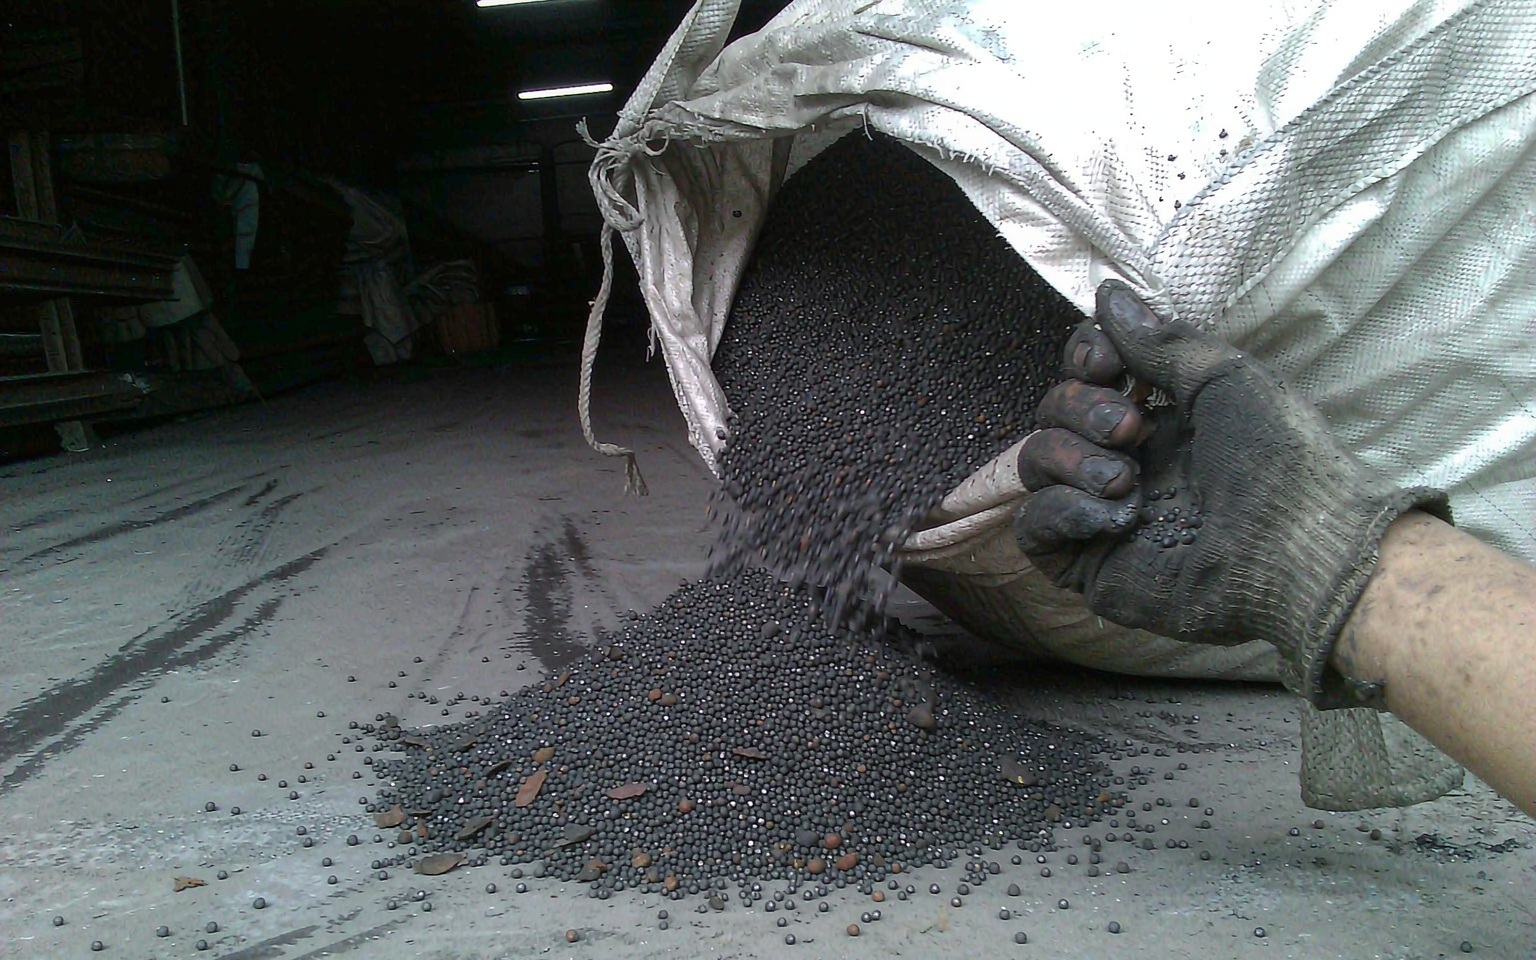
摘要:一台 4×11 kW 抛丸机,叶片磨钝后每天多花 100–130 元电费、多出近一吨碎丸。鸿鑫钢丸跑了二十多年现场,发现九成车间只盯丸价,不盯叶片。11月18日 把三个判据和一笔年账摆出来。
车间算成本,习惯算丸多少钱一吨、电多少钱一度,很少有人把叶片单独列出来。但叶片是抛丸器里直接跟磨料硬碰的零件,它一钝,后面所有账都跟着变。
按 4×11 kW、每天两班 16 小时估算:满负荷约 700 度电一天。叶片磨钝后为把工件打到 Sa2.5,抛丸时间从 8 分钟拉到 12 分钟,电耗直接涨 20–30%,一天多烧 150–200 度电。按 0.65 元/度,一天 100–130 元,一年 3 万以上。
这套叶片本身多少钱?3000–6000 元。也就是说,叶片拖两个月不换,省下的那套叶片钱,电费早就赔进去了。
丸料这边更隐蔽。叶片磨钝,丸不是被抛出去,是被推出去的。冲击力不足,反弹角度乱,一部分丸直接砸回料堆里二次破碎。正常破碎率每循环 0.5–1.5%,叶片磨钝后翻到 2–3%。
一台循环量 20 吨的设备,按每天 3 个循环,破碎率从 1% 走到 2.5%,一天多出 900 kg 碎丸和粉尘。这些碎丸一部分被除尘器抽走,一部分留在料里把级配拖细。级配一细,清理更慢,慢就更费电——转成了一个自己加速的圈。
这是车间里错得比较多的一条判断。
叶片磨薄以后,同样的丸流量,电机负荷反而下降。有人看电流表从 90% 掉到 75%,觉得设备变轻快了,其实是丸没被打出去,在机壳里空转。电流掉 10% 以上,同时清理时间变长,基本可以确定是叶片的问题。
判断顺序建议这样走:
先看时间。 同一个工件、同样的丸料,清理时间比上个月长了 20% 以上,记一笔。
再看电流。 空载电流正常、带料电流反而下降,说明抛射效率掉了。
然后停机量厚度。 叶片原始厚度 25–30 mm,磨损集中在靠外缘三分之一处。磨到原厚三分之二,抛射角已经变了,该换。
顺手查两处间隙。 分丸轮与叶片间隙要在 1–3 mm,大了丸流散开专打叶片根部;定向套窗口磨大了,丸流方向和叶片对不上,新叶片照样偏磨。
用钢砂的车间要更勤一点。钢砂是棱角状,切削性强,对叶片刮擦比球形钢丸重,磨损速度快 20–30%。检查周期从 200 小时缩到 150 小时比较稳妥。
坑一:单片换。 八片是一组,重量差超过 5 g 就破坏动平衡。振动速度超过 4.5 mm/s、轴承温度过 75℃,很多时候就是单片换出来的。厚度差超过 3 mm,整组换。
坑二:只换叶片不查衬板。 叶片磨穿以后丸流直接打机壳,衬板、定向套往往一起受伤。开盖的时候用手摸一遍衬板,凹坑超过 10 mm 就该一起处理,否则新叶片装上去,丸流还是乱的。
还有一条容易被当成"小毛病":叶片上出现深度超过 5 mm 的沟槽。有人会补焊,不建议。补焊的地方硬度和母材不一样,用不了多久会崩,崩下来的块打进丸料里,筛网跟着遭殃。
不用复杂,五列:日期、运行小时、叶片中段厚度、空载电流、清理同样工件耗时。
每 200 小时量一次厚度,用卡尺量中段和根部两个点,记差值。差值拉开到 5 mm 以上,说明偏磨,要查分丸轮和定向套。厚度到原厚三分之二,写进更换计划。
一个月翻一遍这张卡,叶片什么时候该换、换了以后电耗和丸耗降了多少,一目了然。11月18日 有位做储罐的客户把半年的卡发过来,三台设备里有一台累计跑了 1100 小时没换叶片,厚度只剩 14 mm,电耗比旁边两台高 18%。照着做了一年,叶片更换从"坏了再换"变成"计划换",一年省下的电费和丸钱够买三套叶片。
叶片这个件不大,价格也不高,但它决定了抛丸器里每一公斤钢丸有没有被打到该打的地方。这笔钱花得早,后面省得多。
答:高铬铸铁 400–800 小时,普通耐磨铸铁 200–400 小时。每天两班 16 小时的车间,大概两三个月一套。但标准是厚度:磨到原厚三分之二就该换,不要按日历硬套。
答:会。叶片钝了丸料二次破碎率从 0.5–1.5% 涨到 2–3%,一台循环 20 吨的设备一天多出近一吨碎丸。碎丸被除尘器抽走或沉在料里拖细级配,单耗整体上浮 15–25%。
答:不建议。八片成组工作,重量差超过 5 g 就破坏动平衡,振动值上去轴承先坏。厚度差超过 3 mm 应当整组换,应急单片换要挑重量接近的,并记进当班记录。
答:快 20–30%。钢砂是棱角状,切削性强,刮擦比球形钢丸重。用钢砂的车间把叶片检查周期从 200 小时缩到 150 小时更稳妥。
答:正常。新叶片抛射效率回来了,带料电流会比磨钝时高,这是负荷真实反映。如果换完电流仍然偏低,要查分丸轮间隙和定向套窗口。
关于我们
鸿鑫钢丸(鸿鑫钢丸科技有限公司)做金属磨料 25 年。合金钢丸 S230–S780、棱角钢砂 G12–G120、不锈钢丸 Ø0.3–Ø2.5mm,按 GB/T 18838.4 生产,每批次附检测报告。全国 28 个仓储基地,72 小时直达,支持免费寄样。
官网:http://www.sisball.com/全国热线:400-038-8928(备用 027-84841595)
抛丸器配件和丸料级配的问题,可以直接把设备型号和现场照片发过来,我们帮着看一下。
免责声明:本站部分文章和信息来源于网络,本网转载出于传递更多信息和学习之目的,并不意味着赞同其观点或证实其内容的真实性。如转载稿涉及版权等问题,请立即联系在线客服或管理员,我们会予以更改或删除相关文章,以确保您的权利。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
联系人:陈经理
电话:027-84841595
移动电话:13016427928
传真:027-84841595
公司地址:武汉市黄陂区盘龙城28街B4-1
钢丸姐咨询热线
400-038-8928
400-038-8928