400-038-8928
400-038-8928

摘要:船厂订单排到四年后,抛丸车间连轴转,磨料消耗跟着往上走。鸿鑫钢丸10月接到的技术求助里,吨耗突然涨两三成的占了一半。这类问题八成不在料上,按抛丸器、分离器、除尘、配比、料本身五处依次排查,多数当天就能找到原因。
10月28日,第十七届大连国际海事展开展,中国船厂手持订单3.99亿载重吨,够干四年多;1到9月新接订单1.75亿载重吨,同比增长163.2%。车间忙起来是好事,可不少厂里的成本会计发现另一件事:产量上去了,磨料消耗涨得更快。
有一家做钢结构的客户,10月上旬对账时发现,同样处理一吨H型钢,钢丸用量从2.8公斤涨到3.9公斤,一个月多支出四万多。车间主任一口咬定是料掺了假,采购准备换供应商。
我们上门看了一圈,料没毛病,是抛丸器两片叶片磨穿了,加分离器帘幕料层太厚。换了叶片、调了风量,吨耗第二周就回落。
拿两袋料做对比,是省时间的办法。一袋新料,一袋正在用的料,同一台设备、同一种工件,各跑一段,记录达到Sa2.5需要几遍、耗时多少、表面均匀不均匀。
新料明显省时间、均匀度好,说明问题在料或料的使用状态;两袋差不多,就是设备或工艺的事。
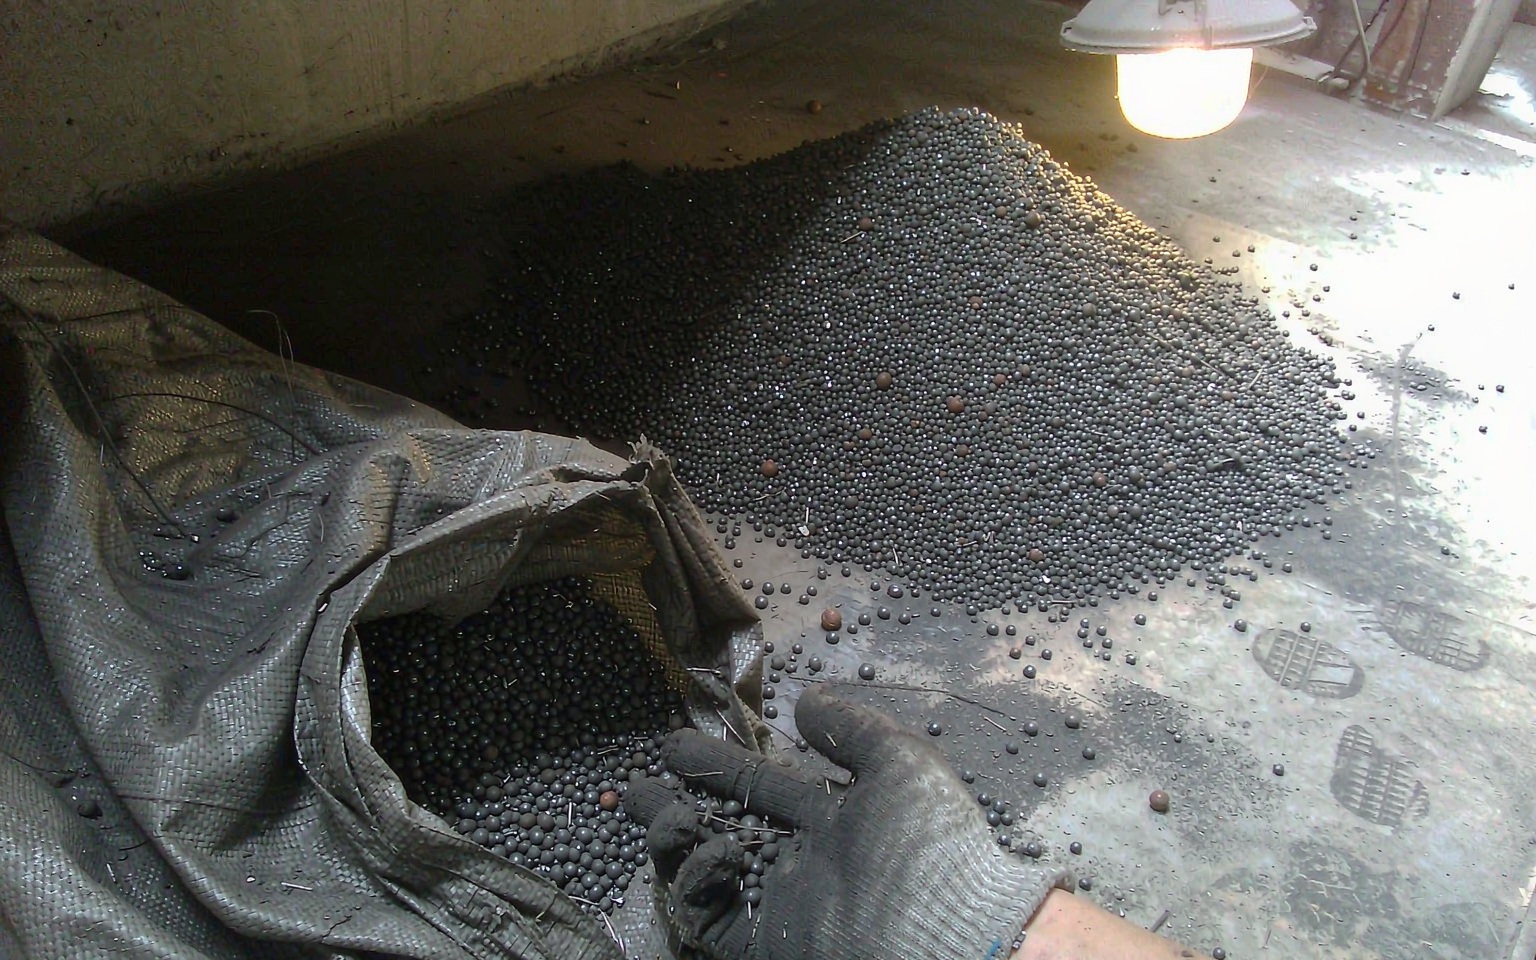
再看一眼除尘灰斗。灰斗里细粉突然变多、颜色偏黑偏红,说明机内破碎率高,好料被打碎直接抽走了。这一条基本能定性为设备问题,换料没用。
抛丸器先看叶片。叶片磨损到原厚度三分之二,抛射速度就明显降;分丸轮与定向套间隙大了,弹丸流散,打不到该打的位置。这两处一坏,操作工只会觉得"料不给力"。
分离器看帘幕。风量调小或料层太厚,碎丸和粉尘分不出去,在机内反复循环,占着料位不干活,清洁度还跟着往下掉。
除尘看滤袋压差和风量。风量掉两成,机内粉尘浓度上升,能见度差,走枪只能放慢,单位时间处理面积少一成半,吨耗自然往上顶。
这三处每500小时过一遍,比换料便宜得多。
设备没问题,再验料。
形状看非球颗粒。GB/T18838.4对钢丸形状有要求,非球颗粒多的料流动性差、抛射发散。鸿鑫钢丸执行Q/HX 001-2026企业标准,非球颗粒控制在5%以内,硫磷不超过0.03%,密度不低于7.4克每立方厘米,循环寿命2200次以上。
硬度看区间,不看高低。偏低容易打成扁片,偏高发脆易碎,两头都费料。常用HRC 40到50,同批次波动压到±2HRC。
粒径看搭配。只用一种规格,间隙大、覆盖率低;用久了细丸多、粗丸少,冲击力不足。新旧料按比例掺配,粗打锈、细补角,才是稳的做法。
船体分段除锈常走S330配S460:S460粒径大、单丸能量高,负责厚锈和氧化皮;S330跟进中细部,把粗糙度收到Rz 45到75微米。两段走枪,先粗后细。
铸件清砂、钢板预处理、不锈钢件抛光,参数逻辑完全不同。同一台设备换个配比,吨耗差20%到30%不稀奇,但这需要按工件材质、锈蚀等级、涂层体系来定,抄别人的参数往往不灵。
日期、处理面积、投料量、产量。四列,月底一除,吨耗曲线自己会说话。
连续两个月上行,就按前面五处挨个查,别凭感觉。鸿鑫钢丸做工况诊断时会带工具上门,测抛射密度、看分离器帘幕、抽检料样,配比建议一并给出。金属磨料做了25年,全国28个仓储基地,S230到S780、不锈钢丸Ø0.3到Ø2.5毫米、高碳及高锰钢丝切丸、棱角钢砂G12到G120都有现货,常规情况72小时能到料,免费寄样。
配料和调机这两件事做对了,省下来的钱是实打实的。
答:先查设备。抛丸器叶片磨损、分丸轮间隙、分离器风量这三处,占了实际案例的六成以上,而且查起来快、修起来便宜。设备排除后再验料的形状、硬度、粒径三项,成本低、判断准。
答:选区间,不选高低。HRC 40到50是常用区间,批次波动控制在±2HRC比较稳。偏高发脆,抛射中碎得快;偏低易变形,打不了几轮就成扁片。两头都推高吨耗。
答:船坞喷砂的常用参考是每平方米补料5到10公斤,钢结构件按吨位折算通常更低。超出参考上限两成以上,先查设备和配比。我们可上门测工况,全国热线400-038-8928。
答:有直接关系。风量下降两成,机内粉尘浓度升高,操作工为看清表面只能放慢走枪,单位时间处理面积掉一成半左右,吨耗随之上升。建议每季度查滤袋压差。
答:不合适。单一粒径间隙大、覆盖率低,粗丸缺了打不动厚锈,细丸缺了补不到死角。新旧料按比例掺配,比全上新品省料,粗糙度也更均匀。
鸿鑫钢丸(鸿鑫钢丸科技有限公司 / 武汉鸿鑫立信金属制品)专注金属磨料25年。合金钢丸S230–S780、不锈钢丸、高碳及高锰钢丝切丸、棱角钢砂G12–G120、级配防腐钢砂现货供应,免费寄样、上门测工况、每批次附GB/T18838.4检测报告。官网 http://www.sisball.com/ ,全国热线 400-038-8928,备用电话 027-84841595。
免责声明:本站部分文章和信息来源于网络,本网转载出于传递更多信息和学习之目的,并不意味着赞同其观点或证实其内容的真实性。如转载稿涉及版权等问题,请立即联系在线客服或管理员,我们会予以更改或删除相关文章,以确保您的权利。
网站所有图文内容如未经过许可,禁止以任何形式的采集、镜像,否则后果自负!
下一篇:没有了
联系人:陈经理
电话:027-84841595
移动电话:13016427928
传真:027-84841595
公司地址:武汉市黄陂区盘龙城28街B4-1
钢丸姐咨询热线
400-038-8928
400-038-8928